Rebolos diamantadossão uma tecnologia abrasiva revolucionária na fabricação de ferramentas modernas. Eles usam cristais de diamante artificiais-de nível industrial e estruturas de ligação cuidadosamente projetadas para remover o material com mais eficiência do que qualquer outro método. Metais duros, pastilhas de carboneto de tungstênio, cerâmica e arestas de corte de PCD são apenas alguns dos materiais com os quais essas ferramentas especializadas são ótimas para trabalhar. Ao usar a classificação de dureza Mohs de 10 do diamante, os fabricantes podem alcançar precisão de nível-mícron nas medições e manter os acabamentos de superfície consistentes em execuções de produção de alto-volume. Isso torna esses discos essenciais para retificação de ferramentas CNC, afiação de pastilhas e tarefas de perfilamento de precisão.
Compreendendo os rebolos diamantados: tipos, benefícios e princípios de funcionamento
Como funciona a tecnologia abrasiva de diamante
Os rebolos diamantados funcionam usando a ação mecânica de partículas de diamante inseridas em um material de ligação. Cada partícula de diamante atua como uma pequena ferramenta de corte. Quando a roda gira em velocidades definidas, esses cristais usam forças de compressão e cisalhamento para quebrar a superfície do objeto. A auto{3}}afiação é o processo pelo qual o sistema de ligação remove lentamente os diamantes desgastados para revelar novas arestas de corte.
Este processo é muito diferente das rodas normais de óxido de alumínio, onde a areia se desgasta mais rapidamente. As ligações metálicas mantêm o diamante no lugar da melhor forma para uma forte remoção de material, as ligações de resina cortam mais suavemente e deixam melhores acabamentos, e as ligações vitrificadas têm o melhor dos dois mundos para uma ampla gama de usos.
Configurações comuns de rodas para fabricação de ferramentas
Nas configurações de produção de ferramentas, diferentes formatos de rebolo são usados para diferentes trabalhos de retificação. As fresas de topo de metal duro para retificação frontal funcionam melhor com rebolos copo que possuem aros contínuos porque proporcionam uma área de contato constante e acabamentos suaves nas laterais da ferramenta. Para moldar hastes de broca e controlar diâmetros com precisão, a retificação cilíndrica é feita com rodas retas.
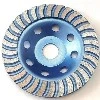
As rodas-em formato de prato podem entrar em espaços pequenos ao moldar formas complicadas de ferramentas, como cortes de forma ou inserções personalizadas. Projetos turbo-segmentados melhoram o fluxo de resfriamento quando materiais-sensíveis ao calor estão sendo molhados. Isso evita que as arestas de corte sejam danificadas pelo calor. O arranjo correto é escolhido com base no formato do item, na qualidade da superfície que precisa ser alcançada e nos objetivos de produção.
Principais vantagens de desempenho
Usar a tecnologia de retificação de diamante para fabricar ferramentas traz benefícios que vão além de apenas se livrar de resíduos. Por serem muito mais duros que os abrasivos comuns, eles cortam rapidamente, o que aumenta diretamente a produtividade-quando as oficinas mudam de discos normais para estes, os tempos de ciclo caem de 30 a 40%. Extrema resistência ao desgaste significa maior vida útil. As rodas de metal-de alta qualidade podem lidar com milhares de ferramentas antes que elas precisem ser substituídas, o que é muito mais longo do que as rodas de cerâmica que duram apenas algumas centenas de ciclos.
O desempenho de retificação estável mantém alta a precisão de corte durante toda a vida útil do rebolo, e pouco desvio físico garante que a qualidade da ferramenta seja a mesma de lote para lote. Ele pode ser usado em classes de carboneto de tungstênio de K10 a K40, ligas cerâmicas, cermets e materiais policristalinos, para que você não precise manter muitos rebolos diferentes à mão. As arestas de corte permanecem duras e intactas porque não são danificadas pelo trabalho em metal porque não produzem muito calor. Uma boa auto{5}}afiação mantém as forças de corte uniformes e a remoção suave dos cavacos evita que partículas presas danifiquem a superfície.
Quando você reúne essas características de sucesso, obtém uma ótima relação custo-benefício. Embora custem mais para comprar no início do que as rodas normais, elas acabam sendo mais baratas no longo prazo porque duram mais, não precisam ser substituídas com tanta frequência e são mais produtivas, o que significa mais horas de máquina pagas.
Discos diamantados versus abrasivos alternativos: fazendo a escolha certa
Comparação de desempenho entre tipos de abrasivos
Os gerentes de compras precisam pesar os custos práticos em relação à adequação do material ao analisar as opções de abrasivos. Ao retificar materiais ferrosos, como aços afiados, aços para ferramentas e ferramentas de aço rápido-, os rebolos de CBN (nitreto cúbico de boro) são os mais comuns. Isso ocorre porque a estrutura de carbono do diamante reagiria quimicamente e se transformaria em grafite em altas temperaturas. O CBN é tão duro quanto o diamante e pode ser aquecido e resfriado com metais-à base de ferro sem derreter. No entanto, cada unidade custa 20 a 30 por cento mais do querebolos diamantadosdo mesmo tamanho.
As rodas de carboneto de silício são uma maneira barata de se livrar de materiais brutos ao trabalhar com metais não-ferrosos que não são muito duros. No entanto, ao trabalhar com materiais duros, a sua estrutura de grãos friáveis quebra-se rapidamente, pelo que necessitam de ser revestidos e substituídos frequentemente. Quando usados para retificação, os rebolos de metal duro geralmente duram apenas 15 a 20 por cento do tempo dos rebolos diamantados. As rodas cerâmicas de óxido de alumínio funcionam muito bem em aços para ferramentas e têm preços razoáveis, mas não são muito precisas ou consistentes, que é o que os atuais padrões de forjamento com-tolerância rígida exigem.
As rebarbas convencionais de metal duro podem ser usadas para retificação portátil, mas não conseguem obter os detalhes da superfície ou as medidas precisas necessárias para o retificação de acabamento. A escolha depende da dureza do material. Materiais duros acima de 60 HRC ou compostos duros não{3}}metálicos funcionam melhor com tecnologia de diamante, enquanto materiais ferrosos abaixo desse nível funcionam melhor com opções de CBN.
Diretrizes de compatibilidade de materiais
Se você souber quais materiais reagem melhor aos rebolos diamantados, não precisará comprar amostras caras e testá-las. Ferramentas de metal duro, como fresas de topo, pastilhas e peças de desgaste, são a melhor escolha porque a maior tenacidade do diamante quebra facilmente a matriz frágil do metal duro. As pastilhas de corte de cerâmica, que são cada vez mais usadas em usinagem de alta-velocidade, precisam da ação de corte do diamante para obter arestas afiadas sem micro-lascamento.
Embora os blanks de ferramentas PCD (diamante policristalino) e PCBN contenham diamante ou CBN, eles ainda precisam de rebolos diamantados para serem moldados e afiados porque são feitos de materiais diferentes. O corte de diamante também é útil para fazer peças de ferramentas de pedra natural, quartzo projetado e vidro. Mas não use rebolos diamantados em aços carbono, aços inoxidáveis ou ferro fundido. O carbono do diamante reage quimicamente com materiais metálicos, o que acelera o desgaste das rodas e torna a superfície menos lisa.
Como escolher o melhor rebolo diamantado para suas necessidades de fabricação
Parâmetros Críticos de Seleção
Para escolher o rebolo diamantado certo, você deve primeiro saber exatamente o que seu processo de retificação precisa. O tipo de aplicação determina a geometria básica do rebolo-por exemplo, você está retificando canais de ferramentas, arestas de pastilhas ou diâmetros externos de cilindros? Cada um precisa de um conjunto diferente de formatos e especificações de rodas. A dureza do material influencia diretamente a concentração de diamante necessária e a dureza da ligação; peças mais duras precisam de um teor de diamante mais alto (concentração 100–125) para manter a eficiência de corte.
O tamanho do grão controla o acabamento superficial e a taxa de remoção de material. Ao desbastar, os grãos grossos (malha 80–120) removem o material rapidamente, mas deixam marcas de arranhões que podem ser vistas. Grãos finos (malha 320–600) fazem com que as faces e laterais das ferramentas pareçam espelhos, o que é importante para a qualidade da aresta de corte. Tamanhos médios (malha 180-240) são bons para trabalhos de uso geral porque combinam velocidade com qualidade de acabamento.
A seleção do tipo de título impacta significativamente as características de desempenho. Ligações metálicas, como bronze ou cobre-estanho, mantêm os diamantes no lugar e fazem as rodas durarem mais. Eles são perfeitos para produção automática que precisa seguir parâmetros regulares de moagem. As abraçadeiras de resina são melhores para-materiais sensíveis ao calor e tarefas físicas porque cortam com mais suavidade e deixam um acabamento melhor. Os elos vitrificados dão à estrutura a rigidez necessária para um desbaste preciso e permitem controlar o quão quente o rebolo fica.
A geometria da roda-diâmetro, espessura, tamanho da árvore e largura do aro-deve corresponder às especificações da sua máquina e ao tamanho da peça que você está cortando. Rodas maiores mantêm a velocidade constante nas bordas, mas precisam de mais potência. Rodas menores podem entrar em locais mais apertados, mas se desgastam mais rapidamente porque possuem menos material áspero.
Critérios de avaliação de fornecedores
A escolha do parceiro de produção certo tem efeitos no sucesso do processo de compra que vão além do preço inicial de compra. Nomes respeitáveis como 3M, Norton e Bosch seguem rígidos padrões de qualidade e garantem que cada lote seja igual. No entanto, os seus preços elevados reflectem a sua posição no mercado. Os importadores estabelecidos e os grossistas regionais trabalham frequentemente com mais do que um fabricante, o que dá aos clientes mais escolhas e acesso a ajuda especializada na sua área.
Ao examinar possíveis fontes, certifique-se de verificar suas certificações de qualidade. A ISO 9001 garante que o processo seja controlado e certificações-específicas do setor mostram que os materiais podem ser rastreados até sua origem. Solicite prática de retificação de discos de amostra para garantir que as afirmações de desempenho sejam válidas em seu ambiente de produção real. Verifique se o vendedor oferece suporte especializado. Fornecedores que oferecem ajuda de engenharia de aplicação, conselhos sobre solução de problemas e sugestões para parâmetros de retificação agregam valor além do produto em si.
Diferentes fornecedores têm formas muito diferentes de definir preços. Os custos unitários são geralmente reduzidos em 15-25% em acordos de compra por volume, mas as pequenas empresas podem ter dificuldade em cumprir as quantidades mínimas de encomenda, o que pode prejudicar o seu fluxo de caixa. Os produtores asiáticos geralmente têm prazos de entrega de duas a quatro semanas para especificações normais e de seis a oito semanas para especificações personalizadas. Crie laços com fornecedores que oferecem MOQs flexíveis e contato rápido para que você possa alterar rapidamente suas necessidades de produção.
Estratégias de fabricação personalizada e compras em massa
Os fabricantes de ferramentas que possuem necessidades específicas de retificação podem se beneficiar com discos feitos para atender às suas necessidades. Através de relacionamentos com OEM, as empresas podem controlar com precisão a distribuição da malha de diamante, fazer alterações na formulação da ligação e obter tolerâncias de dimensões mais rigorosas do que o normal nos catálogos. Códigos de cores e logotipos personalizados ajudam no gerenciamento de suprimentos e no controle da qualidade em operações com mais de um turno.
Comprar a granel reduz o custo por unidade, ao mesmo tempo que garante um fornecimento constante. Os contratos anuais com datas de entrega definidas mantêm o fluxo de caixa estável e protegem os bons preços das mudanças no mercado. Com programas de estoque em consignação, os fornecedores mantêm estoque em suas instalações e cobram apenas quando ele é usado. Isso evita que seu capital fique preso em estoque e garante acesso instantâneo. Fale sobre os termos de garantia que cobrem coisas como desgaste prematuro ou problemas na forma como o produto foi fabricado. Fornecedores confiáveis garantirão seus produtos com políticas de substituição ou reembolso.
Implementando rebolos diamantados em seu processo de fabricação
Melhores práticas operacionais
Configurando a máquina e instalando orebolos diamantadoscorretamente são os primeiros passos para uma aplicação bem-sucedida. Antes de colocar a roda, verifique se há danos visíveis. Rachaduras ou lascas podem torná-lo menos seguro e menos eficaz. Limpe bem o suporte de fixação, eliminando qualquer sujeira ou poeira das rodas antigas. Para garantir que as forças de ligação sejam distribuídas uniformemente, use flanges do tamanho certo e que toquem pelo menos um terço do diâmetro de montagem da roda. Aperte a porca do mandril de acordo com as especificações do fabricante. Se apertar demais, a roda poderá quebrar, e se apertar muito pouco, ela poderá escorregar.
Antes de instalar novas rodas,-teste-as pendurando-as e batendo-as suavemente. As rodas que ainda estão em bom estado produzirão um tom claro, enquanto as rodas quebradas terão um som opaco. Antes de colocar as peças de trabalho, faça um giro de segurança em velocidade máxima por 60 segundos com as proteções no lugar e ninguém no caminho. Embora essas etapas levem tempo, elas evitam que as rodas quebrem de maneira terrível, danificando o equipamento e colocando os trabalhadores em perigo.
Diferentes tipos de ligações e usos têm diferentes configurações de moagem recomendadas. A maioria das rodas de resina-funciona a uma velocidade periférica de 25 a 35 m/s, que é a velocidade certa para remover material e, ao mesmo tempo, produzir calor. Por serem termicamente estáveis, as rodas de liga metálica-podem suportar velocidades de 30 a 40 m/s. As taxas de avanço devem começar lentamente -0,001-0,002" por passagem - e depois aumentar com base em quão bem o disco está funcionando e como a superfície está acabando. Taxas de avanço muito altas podem fazer com que o diamante se solte muito cedo e deixe um acabamento áspero, enquanto taxas muito baixas criam muito calor ao esfregar em vez de cortar.
Solução de problemas comuns
Se a superfície de desbaste do rebolo ficar lisa e brilhante, significa que a ligação é muito dura para o trabalho ou os parâmetros de desbaste estão errados. As partículas de diamante ficam enterradas no material de ligação em vez de se auto{1}}afiar. Para fixar o envidraçamento, aplique um bastão de carboneto de silício ou uma pedra de polimento de óxido de alumínio na roda para revelar novos diamantes. Se o envidraçamento persistir, mude para um grau de ligação mais suave ou acelere as taxas de avanço para ajudar o rebolo a quebrar naturalmente.
O desgaste rápido do rebolo significa muita pressão de retificação ou uma ligação que é muito mole para a dureza do material. Reduza as taxas de alimentação e certifique-se de que o fluxo do líquido refrigerante remova cavacos suficientes da zona de retificação. Verifique se a peça de trabalho está se movendo ou vibrando de forma que cause carregamento irregular. Padrões de desgaste irregulares são frequentemente causados por problemas de montagem ou equilíbrio das rodas; re-equilibre o conjunto da roda e certifique-se de que o desvio da árvore permaneça dentro das especificações.
Queimadura ou descoloração na peça de trabalho significa que ela não está esfriando o suficiente ou que a temperatura de moagem está muito alta. Aumente o volume e a pressão do refrigerante para que ele alcance a zona de contato e não desvie da roda giratória. Se o dano térmico não desaparecer, diminua a profundidade de retificação e a velocidade do rebolo. Marcas de trepidação em superfícies acabadas são geralmente causadas por problemas de rigidez da máquina, rolamentos desgastados do fuso ou frequências ressonantes. Estes podem ser corrigidos através da manutenção regular da máquina e do ajuste dos parâmetros.
Insights de aquisição: compra de rebolos diamantados on-line e off-line
Verificação de Fornecedores e Due Diligence
Para encontrar um confiávelrebolo de diamantefornecedor, você precisa fazer mais do que apenas comparar preços. Peça referências de clientes em setores semelhantes e depois ligue para eles para perguntar sobre a confiabilidade da entrega, a consistência da qualidade e a rapidez com que respondem aos problemas. Verifique as licenças comerciais e credenciais de exportação do fornecedor para garantir que eles estejam operando legalmente e seguindo todos os regulamentos. Fornecedores com sistemas de gerenciamento de qualidade estabelecidos-ISO 9001, TS 16949 para fornecedores automotivos ou AS 9100 para aplicações aeroespaciais-demonstram que estão comprometidos com o controle de processos e a melhoria contínua.
Você mesmo pode fazer uma auditoria nas instalações de produção ou contratar um serviço-de inspeção terceirizado para descobrir mais sobre os recursos de fabricação e os sistemas de qualidade. Preste atenção aos procedimentos de inspeção dos materiais recebidos, verificando a qualidade do trabalho em andamento e testando as rodas ao final. Os fornecedores que investem em equipamentos de balanceamento dinâmico, sistemas de medição dimensional e infraestrutura de testes metalúrgicos produzem produtos mais consistentes do que aqueles que dependem apenas da inspeção visual.
A espectroscopia verifica a composição química dos materiais de ligação para garantir que atendam às especificações, e o teste de concentração de diamante garante que o conteúdo é o que diz ser. Fornecedores confiáveis fornecem certificados de análise para cada lote de produção que listam esses parâmetros, o que facilita a localização de problemas caso eles ocorram.
Compreendendo o custo total de propriedade
A aquisição inteligente analisa as compras de rodas em termos do custo total de propriedade ao longo do ciclo de vida do produto, e não apenas do preço unitário. O preço de compra inicial representa apenas 30–40% dos verdadeiros custos de propriedade; frete, taxas e taxas de manuseio variam muito entre fornecedores nacionais e internacionais. Os fabricantes asiáticos oferecem preços base competitivos, mas têm prazos de entrega mais longos e quantidades mínimas de encomenda que restringem o capital de giro.
Os cálculos de custo-por{1}}peça são diretamente afetados pela duração da roda. Uma roda premium que custa 50% mais, mas dura três vezes mais, tem um valor melhor. Acompanhe o tempo de retificação por rebolo e o número de peças processadas para obter métricas de desempenho precisas. Os custos de tempo de inatividade decorrentes de trocas de rodas, configuração da máquina e condicionamento das rodas aumentam rapidamente; paradas não planejadas em linhas de produção automatizadas custam milhares de dólares por hora.
Embora seja difícil avaliar o valor do suporte técnico, a orientação do aplicativo e a solução de problemas ajudam a evitar que erros caros aconteçam. Os fornecedores que oferecem recomendações de parâmetros de retificação, otimização de especificações de rebolos e{1}}avaliação de processos no local proporcionam melhorias de produtividade mensuráveis que justificam preços mais altos do que os concorrentes que oferecem apenas o básico.
Construindo parcerias estratégicas com fornecedores
Relacionamentos-de longo prazo com fornecedores trazem benefícios que vão além de apenas comprar coisas uma vez. Acordos de fornecedores preferenciais com preços negociados, slots de produção prioritários e condições de pagamento flexíveis facilitam a compra e, ao mesmo tempo, reduzem os custos administrativos. Os fornecedores que se preocupam com o seu sucesso irão sugerir melhorias nos processos, informá-lo sobre novos produtos e atender às necessidades urgentes sem cobrar mais.
Trabalhar em conjunto para fabricar novos produtos para utilizações específicas é possível através de parcerias colaborativas. Informe seus fornecedores experientes sobre seus problemas de retificação e os materiais de que você precisa, e eles poderão criar sistemas de ligação personalizados ou distribuições de diamante que sejam melhores para suas necessidades. Esse tipo de colaboração técnica geralmente leva a ganhos de produtividade ou economia de custos que não são possíveis com produtos de catálogo.
Estabeleça regras claras sobre como falar sobre coisas como processamento de pedidos, questões de qualidade e questões técnicas. Designar principais pontos de contato de ambos os lados para construir relacionamentos pessoais e conhecimento institucional. Faça análises comerciais regulares a cada três ou seis meses para falar sobre métricas de desempenho, abordar preocupações e chegar a um acordo sobre o que será necessário no futuro, antes que se tornem urgentes.
Conclusão
Rebolos diamantadosmudaram a forma como as ferramentas são feitas devido à sua combinação incomparável de dureza, precisão e durabilidade. Conhecer os diferentes tipos de rodas, sistemas de ligação e parâmetros de aplicação permite decisões de compra mais informadas que maximizam o desempenho e a eficiência. Embora o investimento inicial exceda os abrasivos convencionais, os ganhos substanciais em produtividade, vida útil da ferramenta e qualidade de retificação proporcionam um retorno atraente sobre o investimento.
O sucesso das aquisições depende da seleção de fornecedores que forneçam não apenas produtos, mas também parcerias-conhecimento técnico, qualidade consistente e entrega confiável que apoiem seus objetivos de fabricação. Ao implementar os critérios de seleção e as melhores práticas operacionais descritas aqui, os fabricantes de ferramentas podem adotar com segurança a tecnologia de retificação de diamante para melhorar sua posição competitiva.
Perguntas frequentes
Por que meu rebolo fica vidrado durante o desbaste?
Se a ligação for muito dura para sua aplicação ou se os parâmetros de retificação precisarem ser alterados, o vitrificação poderá ocorrer. As partículas de diamante ficam presas no material de ligação em vez de se auto{1}}afiar e revelar novas arestas de corte. Para corrigir isso, aplique um bastão de carboneto de silício na roda para abrir mecanicamente a superfície e revelar novos diamantes. Se o envidraçamento continuar acontecendo, peça ao seu fornecedor uma classe de ligação mais suave ou aumente as taxas de avanço para estimular a quebra natural do rebolo devido a forças de corte mais altas.
Os discos diamantados podem retificar ferramentas de aço endurecido?
Não use rebolos diamantados em materiais ferrosos, como aço temperado, porque o diamante é à base de-carbono e rapidamente se transforma em grafite em altas temperaturas de retificação, danificando o rebolo e o acabamento superficial da peça. Em vez disso, use rodas CBN (nitreto cúbico de boro) em todos os materiais ferrosos, como aços para ferramentas, aços inoxidáveis e ferro fundido. O CBN é quimicamente estável ao retificar ligas de aço, proporcionando o melhor desempenho onde o diamante não consegue.
Que velocidade de moagem devo usar?
As melhores velocidades periféricas dependem do tipo de ligação e dos requisitos do trabalho. Os discos-ligados com resina geralmente funcionam em velocidades entre 25 e 35 m/s, o que é melhor para cortar materiais-sensíveis ao calor e finalizar o desbaste. As rodas-ligadas com metal podem suportar velocidades mais altas de 30 a 40 m/s, o que aproveita sua estabilidade térmica para remoção agressiva de material. Sempre verifique a classificação máxima de RPM impressa na roda ou na embalagem e, em seguida, calcule a velocidade correta do fuso com base no diâmetro da roda. Ir mais rápido do que as velocidades nominais pode quebrar a roda ou ferir gravemente alguém.
Faça parceria com a SNJ para suas necessidades de rebolo diamantado
SNJ está no mercado como Danyang Sinodream Import & Export Co., Ltd. desde 2003 e tem mais de 20 anos de experiência na fabricação de ferramentas abrasivas. Podemos ajudá-lo com suas necessidades de produção de ferramentas. Nossas soluções de rebolos diamantados usam diamantes sintéticos-projetados com precisão e formulações de ligas otimizadas para oferecer o desempenho consistente e a longa vida útil que as aplicações exigentes de retificação precisam. Mantemos um grande estoque de moldes que permitem personalização rápida para especificações OEM, como colocação de logotipo, embalagem personalizada e alterações dimensionais para se adequar às configurações exatas de sua máquina.
Nossa classificação de crédito AAA e reconhecimento como um excelente fornecedor nas principais plataformas B2B mostram que nos dedicamos à consistência da qualidade e à satisfação do cliente. Como fabricante de rebolos diamantados com capacidade de produção integrada, somos responsáveis por cada etapa do processo, desde a usinagem da base de aço até o balanceamento dinâmico final. Dessa forma, podemos garantir a integridade estrutural e a precisão necessárias para a retificação de ferramentas de precisão. Nossas baixas quantidades mínimas de pedido facilitam compras únicas-e execuções completas de produção, e nossa equipe técnica prestativa pode ajudar com parâmetros de moagem e suporte à aplicação.
Entre em contato com Colin emColin@sinodream.bizpara falar sobre seus problemas específicos de retificação e obter sugestões personalizadas de rebolos. Atendemos importadores de ferramentas, parceiros OEM e instalações de fabricação em toda a América do Norte com cronogramas de entrega confiáveis e preços baixos que ajudam em seus resultados financeiros. Visite sinodreamtools.com para ver nossa linha completa de ferramentas abrasivas e saber como nossos recursos de fabricação podem ajudá-lo a fabricar mais ferramentas com mais rapidez.
Referências
1. Marinescu, ID, Hitchiner, M., Uhlmann, E., Rowe, WB, & Inasaki, I. (2006). Manual de Usinagem com Rebolos. Imprensa CRC.
2. Malkin, S. e Guo, C. (2008). Tecnologia de Retificação: Teoria e Aplicação de Usinagem com Abrasivos. Imprensa Industrial Inc.
3. Jackson, MJ e Mills, B. (2004). Microusinagem com revestimentos de ferramentas diamantadas. Jornal de Tecnologia de Processamento de Materiais, 155-156, 1377-1383.
4. Verkerk, J. (1997). Relatório Final sobre o Trabalho Cooperativo do CIRP na Caracterização da Topografia do Rebolo. Anais CIRP - Tecnologia de Fabricação, 26(2), 385-395.
5. Salmão, SC (1992). Tecnologia moderna de processo de moagem. McGraw-Hill Professional.
6. Shaw, MC (1996). Princípios de Processamento Abrasivo. Imprensa da Universidade de Oxford.